Inspecione os consumíveis de soldagem a laser sempre que o manual exigir, após uma mudança de processo, antes de trabalhos críticos de aceitação e sempre que a qualidade da solda, o ajuste, os respingos, a blindagem ou as observações do operador sugerirem que o caminho do feixe ou o caminho da blindagem possa não estar mais estável. Substitua um consumível quando a limpeza ou ajuste não puder restaurar o resultado necessário e mantenha os intervalos, métodos de limpeza e limites de aceitação específicos do modelo vinculados ao manual da máquina e à qualificação do seu processo.
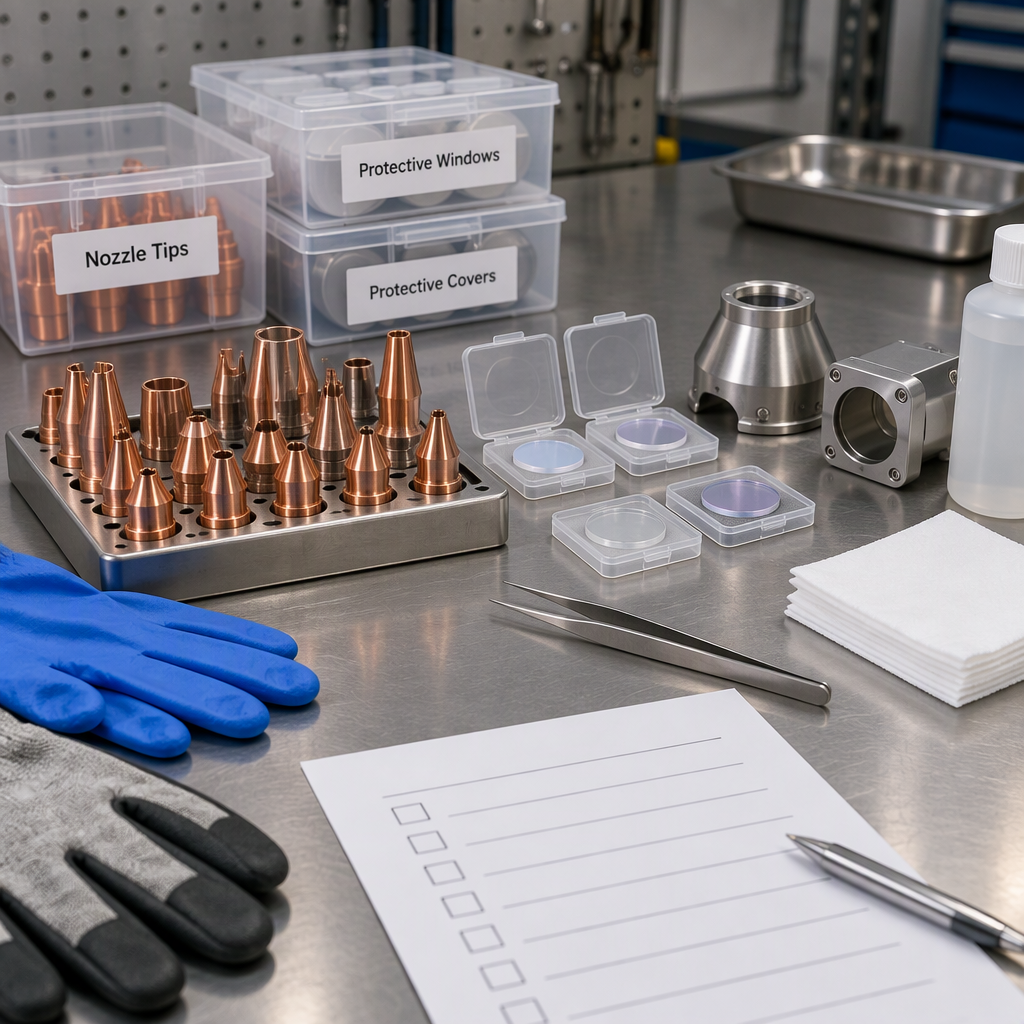
O que conta como consumível de soldagem a laser?
Trate os consumíveis como as peças no cabeçote de solda e no caminho de suporte que provavelmente sofrerão desgaste, serão contaminadas ou serão trocadas como parte da operação de rotina.
Itens de proteção do caminho do feixe
Uma lista de peças publicada para um sistema portátil de soldagem a laser identifica janelas de proteção, uma lente de foco de reposição e tampas protetoras do cabeçote de soldagem entre peças de serviço ou consumíveis para esse sistema.
Para o seu próprio equipamento, confirme os elementos ópticos protegidos exatos, o método de limpeza e os números das peças de reposição na documentação da máquina.
Bocal e itens frontais
O mesmo tipo de listagem do fabricante identifica as pontas dos bicos como peças ou consumíveis para um sistema portátil de soldagem a laser.
A condição do bico é importante porque a configuração frontal ajuda a manter a relação física entre a cabeça de solda, o fluxo de proteção e a peça de trabalho.
Para um comprador ou engenheiro de processo, a lista prática deve incluir as peças que sua equipe manuseia repetidamente: bicos, janelas de proteção, lentes onde o serviço do usuário é permitido, tampas, itens de passagem de gás, pontos de contato de alimentação de arame, se aplicável, e quaisquer acessórios ou acessórios indicados pelo fornecedor. Não presuma que a lista de peças de outra marca se aplica à sua máquina.
Quando os operadores devem inspecionar os consumíveis?
Inspecione os consumíveis de acordo com o cronograma do manual da máquina e também após qualquer evento que possa alterar a qualidade da solda, a entrega do feixe, a blindagem ou os resultados de aceitação.
- Inspecione antes de um novo trabalho quando o material, a espessura, o projeto da junta, o fio de enchimento, a configuração da blindagem ou os requisitos de aceitação mudarem.
- Inspecione após uma colisão, som anormal, comportamento instável de pluma em forma de arco, respingos inesperados, aparência ruim do cordão ou aumento repentino de retrabalho.
- Inspecione antes de uma longa produção para que um problema com consumíveis de baixo custo não se torne um evento de inatividade no nível do lote.
- Inspecione após a limpeza, substituição ou ajuste para confirmar se o cabeçote está montado corretamente e se o processo retorna à configuração aprovada.
- Inspecione quando os operadores relatarem visibilidade reduzida, contaminação perto da janela frontal, irregularidade no fluxo de gás ou partidas e paradas repetidas.
Um intervalo de calendário fixo é útil apenas quando se trata da documentação e do histórico operacional do seu equipamento. Em oficinas mistas de processamento de chapas metálicas e tubos, os acionadores baseados em condições costumam ser mais úteis do que um único ciclo universal porque os trabalhos podem variar de acordo com o material, a espessura, o acesso à junta, a estabilidade do acessório e o comprimento da produção.
Como organizar um fluxo de trabalho de manutenção de consumíveis de soldagem a laser
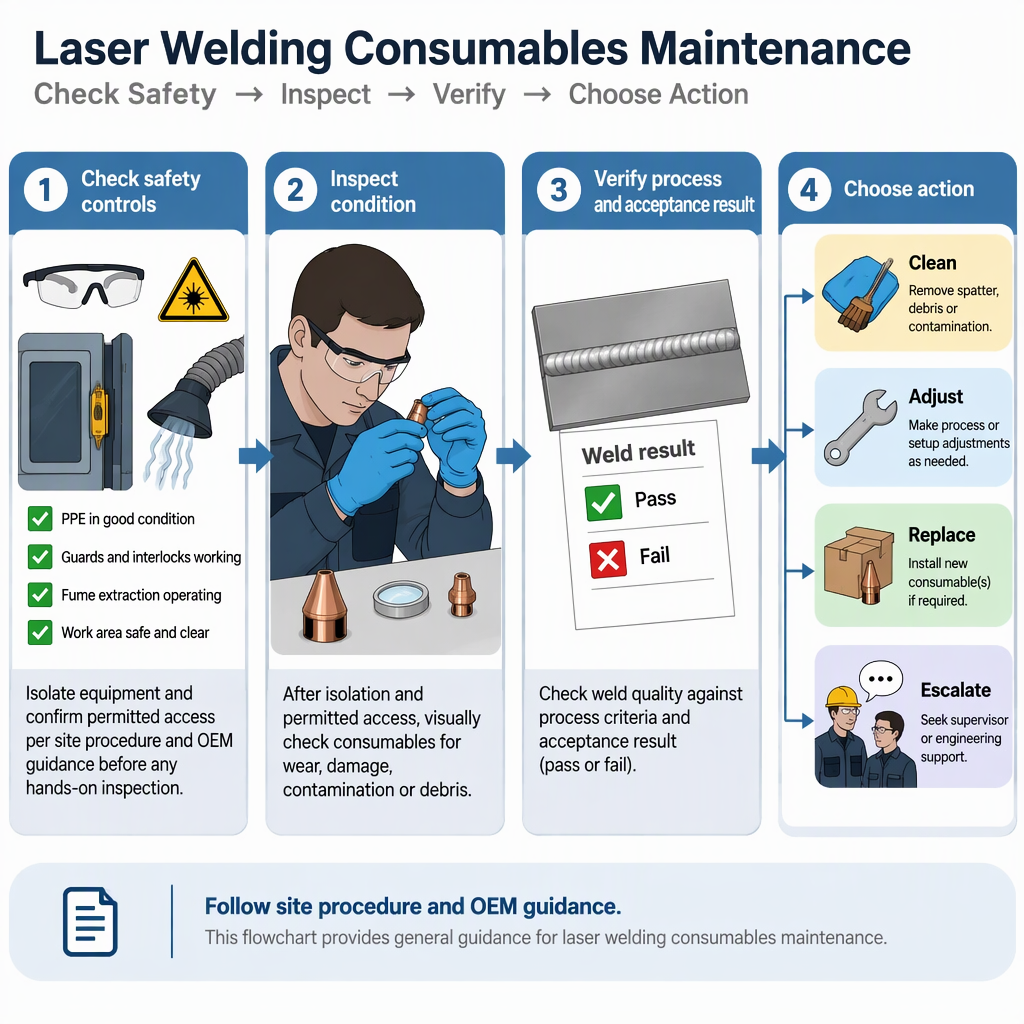
Use um fluxo de trabalho curto que separa acesso seguro, inspeção visual, limpeza permitida, substituição, confirmação de configuração e manutenção de registros.
- Antes do acesso manual à cabeça de solda, desligue o equipamento e desconecte a fonte de alimentação ou bateria aplicável de acordo com o manual da máquina e o procedimento de bloqueio do local.
- Deixe que pessoal treinado abra apenas os pontos de acesso permitidos pelo manual; não ignore proteções, intertravamentos, tampas ou controles de segurança de laser.
- Verifique a condição visível dos bicos, janelas de proteção, tampas, passagens de gás, áreas de contato da alimentação do arame e quaisquer itens frontais removíveis indicados pelo fornecedor.
- Limpe apenas com o método aprovado, ferramentas aprovadas e consumíveis aprovados para esse modelo; se o manual não permitir a limpeza, substitua a peça ou encaminhe para o serviço.
- Remonte com a orientação, ajuste e método de assentamento especificados no manual e, em seguida, verifique a blindagem, o alinhamento e os resultados de teste de solda antes do lançamento da produção.
- Registre a peça alterada, o motivo da ação, as condições do trabalho, a observação do operador e o resultado da aceitação para que problemas repetidos possam ser rastreados.
Não transforme a manutenção de consumíveis em manutenção não autorizada da máquina. Se uma peça exigir desmontagem além do manual, pare e envolva o fornecedor ou pessoal de serviço qualificado.
Quando substituir em vez de limpar ou ajustar
Substitua um consumível quando ele estiver danificado, contaminado além do método de limpeza aprovado, incapaz de assentar corretamente ou incapaz de suportar o resultado de soldagem necessário após o ajuste permitido.
| Observação | Primeira ação | Substitua quando |
|---|
| Poeira, resíduos de fumaça ou contaminação leve da superfície | Use o método de limpeza aprovado manualmente | A limpeza não é permitida, a contaminação permanece ou a solda de aceitação ainda falha |
| Item rachado, queimado, corroído, deformado ou arranhado | Pare o uso da produção e compare com os critérios de rejeição do manual | O dano afeta o caminho óptico protegido, a condição do bico, o ajuste ou a função de segurança |
| Ajuste frouxo, assento incorreto ou movimento repetido | Reinstale somente conforme especificado pelo fornecedor | A peça não pode assentar com segurança ou o recurso de retenção está desgastado |
| A aparência da solda muda após uma mudança de trabalho | Confirme a configuração, o gás, o fio, o material e a condição do acessório | Uma configuração em bom estado não se recupera após limpeza ou ajuste permitido |
Limpe ou ajuste
Escolha esta rota quando o manual permitir a ação, a peça não apresentar danos no nível de rejeição e a solda de teste retornar ao resultado qualificado.
Substituir ou escalar
Escolha esta rota quando a peça estiver fisicamente danificada, o método de limpeza for incerto, um problema de ajuste se repetir ou a aceitação não puder ser restaurada.
Combine a inspeção com verificações de material, espessura, processo e aceitação
Aumente a disciplina de inspeção quando as condições de trabalho mudarem, pois os materiais, os consumíveis, o metal base e o ambiente de trabalho podem alterar a exposição à soldagem e o comportamento do processo.
- o NIOSH declarar que a exposição aos fumos de soldagem pode variar com fatores como consumíveis de soldagem, materiais e metal base.
- Para trabalhos em chapa metálica, revise os consumíveis ao trocar de liga, revestimento, espessura, acesso à junta ou nível de aceitação cosmética.
- Para processamento de tubos, revise a condição da extremidade frontal quando a circunferência, o ajuste, a repetibilidade do acessório, o ângulo de acesso ou a cobertura da blindagem forem alterados.
- Para fluxos de trabalho do corte à soldagem, conecte o plano de inspeção à condição da borda, limpeza antes da soldagem, histórico de gases auxiliares e critérios de aceitação para a solda acabada.
- Antes de liberar a produção, faça uma solda de teste representativa e compare-a com o desenho, com os requisitos de aceitação do cliente, com as instruções de trabalho internas ou com o procedimento qualificado.
As equipes de compras devem solicitar aos fornecedores uma lista de consumíveis que mapeie os nomes das peças às aplicações, ações de manutenção permitidas e critérios de substituição. As equipes de processo devem então conectar essa lista aos materiais e faixas de espessura realmente executados na fábrica.
Verificações de segurança para manter a rotina de consumíveis
Mantenha a inspeção dos consumíveis dentro do sistema de segurança do local: isole a energia antes do acesso manual, mantenha os controles de fumaça e siga os requisitos aplicáveis de laser, soldagem e local de trabalho.
Antes de tocar ou abrir qualquer área da cabeça de solda, desligue o equipamento e desconecte a fonte de alimentação ou bateria aplicável de acordo com o manual e procedimento local. Não confie em uma lista de verificação de manutenção geral como substituto do isolamento de energia.
A página do CDC/NIOSH sobre fumos de soldagem e manganês afirma que os fumos de soldagem são compostos de metais, podem conter manganês e podem variar de acordo com os consumíveis de soldagem, materiais, metal base e condições de trabalho.
O NIOSH também observa que a soldagem em espaços confinados pode aumentar a exposição aos vapores de manganês, portanto, instalações fechadas, tanques, tubos ou áreas de trabalho restritas merecem revisão adicional.
O NIOSH descreve as operações de soldagem como a produção de subprodutos gasosos e aerossóis e fornece pistolas de extração de fumo conectadas a sistemas de exaustão e filtro como um exemplo de controles de engenharia para fumos de soldagem.
Para células de soldagem a laser, estações portáteis e áreas de processamento de tubos, confirme o método de controle real com o manual do equipamento, o arquivo de segurança da instalação e as regras adotadas no país ou região de destino.
Como reduzir o tempo de inatividade devido a problemas com consumíveis
Reduza o tempo de inatividade tratando os consumíveis como insumos de produção planejados e não como peças sobressalentes de emergência.
- Crie uma lista de consumíveis específica da máquina com números de peças aprovados, níveis mínimos de estoque, requisitos de armazenamento e pessoal responsável.
- Mantenha um armazenamento limpo para itens relacionados à óptica e separe as peças danificadas, suspeitas e novas para que não sejam misturadas durante um turno.
- Vincule os registros de substituição ao tipo de trabalho, material, espessura, notas do operador e resultados de aceitação para identificar causas repetidas.
- Treine os operadores para parar mais cedo devido ao comportamento anormal da solda, em vez de continuar até que um lote falhe na inspeção.
- Analise eventos de substituição recorrentes em relação a acessórios, preparação de bordas, configuração de blindagem, qualidade do gás, alimentação de arame e manuseio de produção.
- Use o manual para intervalos e métodos exatos.
- Use os resultados de condição e aceitação para decisões do dia a dia.
- Use registros para separar o desgaste normal dos problemas do processo.
Conclusão
A melhor regra de substituição é a manual e baseada nas condições: inspecionar antes que o risco aumente, limpar somente quando aprovado, substituir quando as condições ou os resultados de aceitação exigirem e registrar detalhes suficientes para evitar tempos de inatividade repetidos.
Para fábricas de processamento de chapas metálicas e tubos, a manutenção de consumíveis de soldagem a laser funciona melhor quando compras, engenharia de processo, operadores e pessoal de segurança usam o mesmo caminho de decisão. Defina os consumíveis, inspecione alterações no processo, proteja os trabalhadores durante o acesso, confirme a aceitação após qualquer ação e mantenha os intervalos específicos do cliente vinculados à documentação oficial da máquina em uso.
Perguntas frequentes sobre manutenção de consumíveis de soldagem a laser
Essas perguntas ajudam os compradores e as equipes de processo a transformar a inspeção de consumíveis em uma rotina prática de fábrica.
Posso usar um ciclo de substituição universal para cada consumível de soldagem a laser?
Não. Use o manual da máquina, a combinação real de trabalhos, as condições dos consumíveis e os resultados de aceitação. Um ciclo universal pode levar à substituição prematura em um processo e à substituição tardia em outro.
Os consumíveis devem ser verificados antes de cada turno?
Acompanhe a documentação do equipamento. Muitas fábricas também utilizam uma breve verificação visual pré-turno para contaminação óbvia, problemas de ajuste, falta de tampas ou problemas de estoque, porque é mais rápido do que parar no meio da produção.
Como os operadores sabem se devem limpar ou substituir um item de proteção?
Limpe somente quando o manual permitir e a peça não apresentar danos de nível de rejeição. Substitua ou aumente quando danos, contaminação, assentamento inadequado ou falha na aceitação persistirem após a ação permitida.
Por que uma alteração no material ou na espessura afeta a inspeção de consumíveis?
O NIOSH afirma que a exposição aos fumos de soldagem pode variar de acordo com os consumíveis de soldagem, materiais e metal base; as equipes de processo também devem esperar que as mudanças de trabalho afetem as prioridades de inspeção e as verificações de aceitação.
Quais consumíveis sobressalentes a compra deve manter em estoque?
Comece com a lista específica da máquina do fornecedor e, em seguida, defina os níveis de estoque com base no uso real, no prazo de entrega, na criticidade do trabalho e no custo de interromper uma produção qualificada.
O que deve ser verificado após a substituição de um consumível?
Confirme o assentamento correto, a configuração aprovada, as condições de blindagem ou assistência, a aparência da solda de teste e os critérios de aceitação exigidos pelo desenho, instrução de trabalho ou especificação do cliente.
Qual etapa de segurança ocorre antes do acesso manual ao cabeçote de solda?
Desligue o equipamento e desconecte a fonte de alimentação ou bateria aplicável de acordo com o manual da máquina e os procedimentos do local antes de tocar ou abrir a área de acesso permitido.


