


Soldagem robótica TIG versus soldagem robótica a laser: qual processo é adequado para sua aplicação de metal de precisão?


Tanto a soldagem robótica TIG quanto a soldagem robótica a laser produzem soldas limpas e de alta qualidade em aço inoxidável e alumínio. Ambos podem ser totalmente automatizados. Ambos são usados por fabricantes de precisão em todo o mundo. Então, por que escolher entre eles é importante – e como você toma a decisão certa para sua aplicação específica?
A resposta está nos detalhes: espessura do material, projeto da junta, volume de produção, requisitos de aparência da solda, custo operacional e padrões de qualidade específicos que seus clientes exigem. Escolha o processo errado e você gastará demais em recursos desnecessários ou se verá incapaz de atender aos requisitos de qualidade ou rendimento que sua produção exige.
Este guia oferece uma comparação completa e tecnicamente fundamentada entre soldagem robótica TIG (arco de argônio) e soldagem robótica a laser — cobrindo a física de cada processo, suas diferenças práticas de desempenho, estruturas de custos e os cenários específicos onde cada um realmente se destaca.

Compreendendo os dois processos
Soldagem TIG Robótica (Soldagem GTAW / Arco de Argônio)
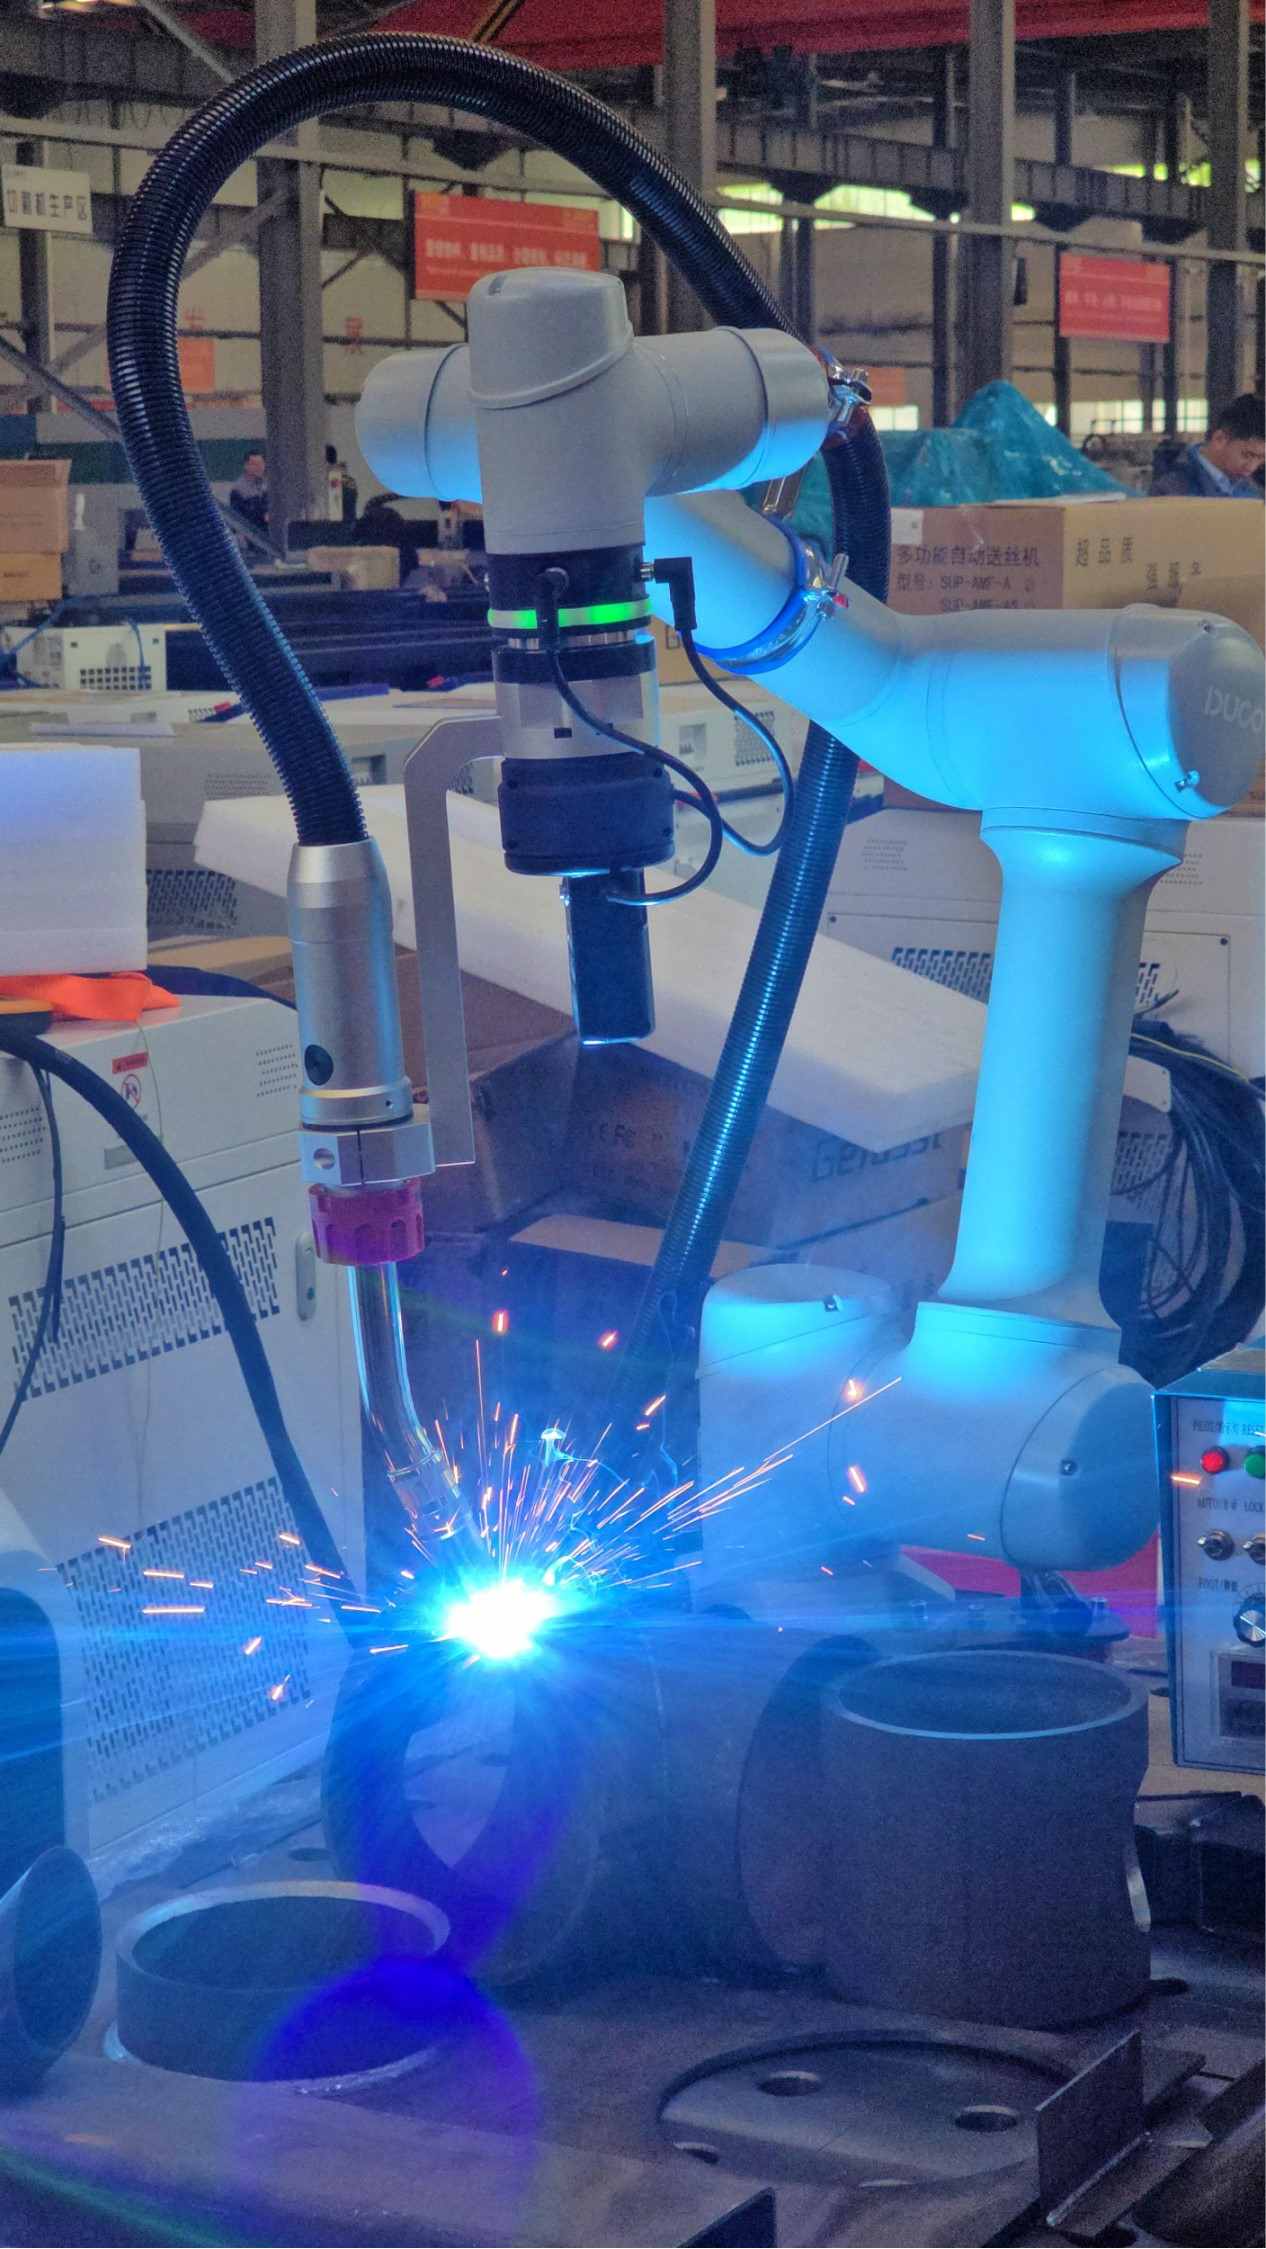
A soldagem TIG – formalmente conhecida como soldagem a arco de tungstênio a gás (GTAW) e amplamente conhecida como soldagem a arco de argônio na fabricação – usa um eletrodo de tungstênio não consumível para gerar um arco elétrico que derrete o metal base. O gás argônio (ou misturas de argônio-hélio) protege a poça de fusão da contaminação atmosférica. O arame de enchimento pode ser adicionado manualmente ou automaticamente através de um alimentador de arame.
Quando integrada a um braço robótico, a soldagem TIG torna-se um processo altamente repetível e programável, capaz de produzir cordões de solda excepcionalmente limpos e precisos — especialmente em aço inoxidável, alumínio, titânio e outros materiais onde a pureza e a aparência da solda são críticas.
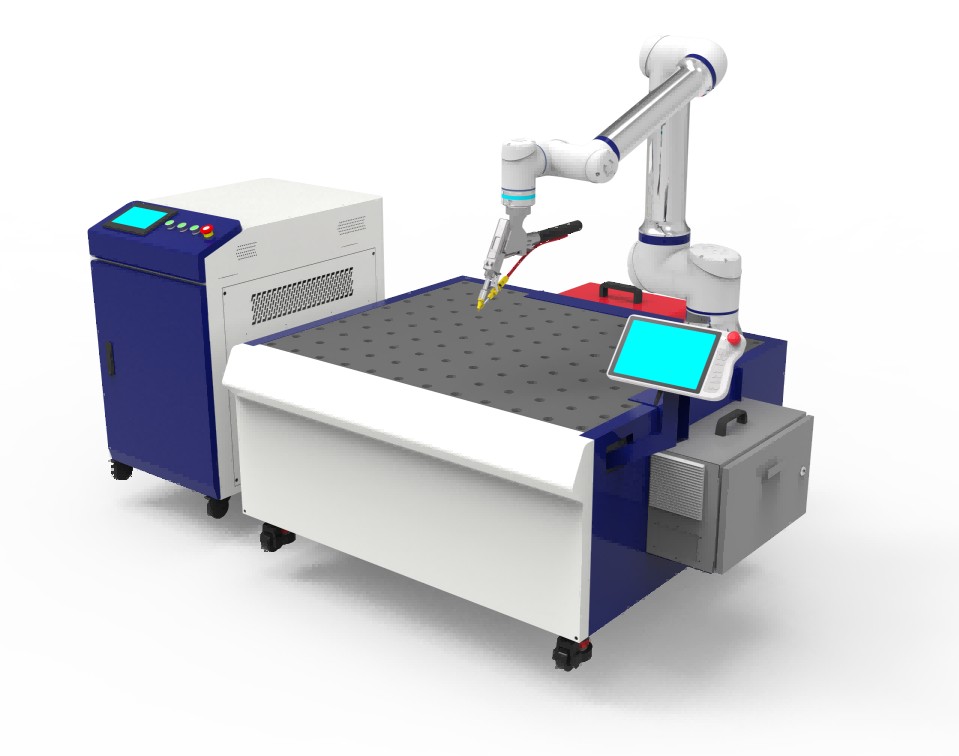
As estações robóticas de soldagem TIG da DATO — disponíveis em configurações abertas e fechadas — combinam um braço robótico com uma fonte de energia de soldagem TIG profissional, sistema de distribuição de gás argônio, unidade de alimentação de fio e sistema de controle. A configuração fechada adiciona um invólucro de proteção completo com extração de fumos integrada, tornando-o adequado para oficinas com rigorosos requisitos ambientais e de segurança.
Soldagem Robótica a Laser
A soldagem a laser robótica usa um feixe de laser de fibra focado de alta potência – fornecido por meio de um cabeçote de soldagem automático montado em um braço robótico – para derreter e fundir metal com extrema precisão. A densidade de energia concentrada do laser produz uma solda estreita e profunda com uma zona afetada pelo calor muito pequena.
A máquina robótica de soldagem a laser DATO DT-HJR combina um robô colaborativo de 6 eixos com uma fonte de laser de fibra (1000W–3000W), cabeçote de soldagem a laser automático e sistema de alimentação de arame. Ele foi projetado para fabricantes que precisam de soldagem rápida, limpa e automatizada de aço inoxidável, aço carbono, liga de alumínio e chapas galvanizadas em ambientes de produção em lote.
A física por trás da diferença
Para entender por que esses dois processos funcionam de maneira diferente, é útil entender a física fundamental de como cada um fornece energia para a zona de solda.
A soldagem TIG gera calor através de um arco elétrico – uma fonte de energia difusa e relativamente ampla. O arco aquece uma área maior do metal base, produzindo uma poça de fusão mais ampla com mais entrada de calor por unidade de comprimento de solda. Esta distribuição de calor mais ampla é, na verdade, uma vantagem em certas aplicações: permite que a poça de fusão flua e se molhe através de lacunas mais amplas e dá ao soldador (ou robô) mais tolerância à variação de ajuste da junta.
A soldagem a laser fornece energia através de um feixe de laser focado – uma fonte de energia extremamente concentrada e de alta intensidade. O laser cria um “buraco de fechadura” estreito no metal, com densidade de energia ordens de magnitude maior do que um arco TIG. Isto produz uma solda profunda e estreita com uma zona afetada pelo calor muito pequena e distorção térmica mínima. A desvantagem é que o processo é menos tolerante às lacunas de ajuste das juntas – o feixe de laser requer um contato firme e consistente nas juntas para soldar com eficácia.
Esta única diferença física – amplo arco difuso versus feixe de laser concentrado – explica a maioria das diferenças práticas de desempenho entre os dois processos.
Comparação abrangente de processos
Qualidade e aparência da solda
Dimensão | Soldagem TIG Robótica | Soldagem Robótica a Laser |
Largura da costura de solda | Mais largo (2–6 mm típico) | Mais estreito (0,3–2 mm típico) |
Relação profundidade/largura da solda | Inferior (perfil mais amplo e raso) | Mais alto (perfil profundo e estreito) |
Aparência superficial | Estética suave, brilhante e excelente | Muito suave, oxidação mínima, excelente estética |
Retificação pós-soldagem necessária | Mínimo ou nenhum para configuração qualificada | Mínimo a nenhum |
Porosidade de solda | Baixo com blindagem adequada | Muito baixo |
Risco de redução | Baixo com parâmetros corretos | Baixo com parâmetros corretos |
Respingos | Nenhum (TIG não tem respingos) | Nenhum (a soldagem a laser não contém respingos) |
Cor da solda (aço inoxidável) | Prata a ouro claro com blindagem de argônio | Prata, descoloração mínima |
Avaliação: Ambos os processos produzem excelente aparência de solda. Para cordões de solda mais estreitos e precisos em materiais finos, a soldagem a laser tem uma vantagem estrutural devido à sua energia concentrada. Para aplicações onde é preferido um perfil de solda um pouco mais largo e mais preenchido - ou onde a solda deve preencher uma pequena lacuna - a entrada de calor mais ampla da soldagem TIG é vantajosa.
Entrada de calor e distorção térmica
Esta é uma das diferenças praticamente mais significativas entre os dois processos — e a que afeta mais diretamente a qualidade da peça para aplicações de precisão.
Dimensão | Soldagem TIG Robótica | Soldagem Robótica a Laser |
Entrada de calor por unidade de comprimento | Moderado a alto | Muito baixo |
Largura da zona afetada pelo calor (HAZ) | Wider | Estreito |
Distorção térmica em chapa fina | Moderado — requer controle cuidadoso dos parâmetros | Muito baixo — distorção mínima mesmo em materiais finos |
Risco de empenamento em chapas de 0,5–2 mm | Presente - requer fixação e sequenciamento | Muito baixo |
Tensão residual na zona de solda | Moderado | Baixo |
Mudanças metalúrgicas na ZTA | Mais extenso | Mínimo |
Avaliação: Para chapas finas (0,5–3 mm), o baixo aporte térmico da soldagem a laser é uma vantagem decisiva. A distorção térmica mínima significa menos complexidade de fixação, menos endireitamento pós-soldagem e melhor precisão dimensional nas peças acabadas. Para materiais mais espessos (acima de 4–6 mm), onde a distorção é menos preocupante, a diferença de entrada de calor torna-se menos significativa.
Faixa de espessura do material
Material | Gama de soldadura TIG | Faixa de soldagem a laser | Notas |
Aço inoxidável | 0,5 mm – ilimitado | 0,3 mm–8 mm (potência padrão) | O laser é excelente; TIG melhor para espessura |
Aço carbono | 0,5 mm – ilimitado | 0,5 mm–8 mm (potência padrão) | TIG menos comum para aço carbono |
Liga de alumínio | 0,8 mm – ilimitado | 0,5 mm–6 mm (potência padrão) | Ambos viáveis; TIG usa AC para alumínio |
Titânio | 0,3 mm – ilimitado | 0,3 mm–4 mm | TIG dominante para titânio |
Cobre / latão | Possível (desafiador) | 0,5 mm–4 mm | Laser geralmente preferido para cobre |
Chapa galvanizada | Não recomendado | 0,5 mm–4 mm | Cabos a laser bem galvanizados |
Metais diferentes | Limitado | Possível para algumas combinações | Laser mais flexível |
Avaliação: A soldagem TIG tem uma faixa de espessura mais ampla – especialmente para materiais espessos – porque o processo de arco se adapta a qualquer espessura com técnicas apropriadas de múltiplos passes. A soldagem a laser em níveis de potência padrão (1000W–3000W) é otimizada para chapas finas a médias. Para materiais acima de 6–8 mm, a soldagem TIG ou a laser de alta potência torna-se necessária.
Velocidade de soldagem e rendimento de produção
Cenário | Soldagem TIG Robótica | Soldagem Robótica a Laser |
Chapa fina (aço inoxidável de 1mm) | Velocidade moderada | Rápido – 2–5× mais rápido que TIG |
Chapa média (aço inoxidável de 3 mm) | Velocidade moderada | Rápido — 1,5–3× mais rápido que TIG |
Placa espessa (8mm+ aço inoxidável) | Multipassagem – mais lento no geral | Não aplicável na potência padrão |
Costuras longas e retas | Velocidade consistente | Muito rápido |
Caminhos curvos complexos | Bom – o arco segue bem o caminho | Bom – a cabeça do laser segue bem o caminho |
Tempo de ciclo para produção em lote | Mais longo | Mais curto |
Avaliação: Para chapas metálicas finas a médias na produção em lote, a soldagem robótica a laser é significativamente mais rápida do que a soldagem robótica TIG. Essa vantagem de velocidade se traduz diretamente em maior produtividade e menor custo por peça. Para materiais espessos que requerem soldagem multipasse, a soldagem TIG é a escolha prática.
Tolerância de ajuste articular
Esta é uma consideração prática crítica que é frequentemente subestimada na seleção de processos.
Dimensão | Soldagem TIG Robótica | Soldagem Robótica a Laser |
Tolerância máxima de lacuna | Até 1–2 mm com fio de enchimento | Normalmente ≤0,3–0,5 mm |
Requisito de preparação conjunta | Moderado – bordas usinadas ou cortadas padrão | Mais alto - é necessário um ajuste apertado |
Requisito de consistência de peças | Moderado | Mais alto |
Requisito de precisão de fixação | Moderado | Mais alto |
Sensibilidade à variação de peças | Mais baixo | Mais alto |
Avaliação: Esta é a vantagem prática mais significativa da soldagem TIG em relação à soldagem a laser. O arco mais amplo pode preencher lacunas que causariam falhas na soldagem a laser ou produziriam soldas defeituosas. Para fabricantes cujas peças têm qualidade de ajuste variável – devido a tolerâncias de corte, variação de conformação ou design da peça – a soldagem TIG é mais tolerante. Para fabricantes com consistência de peças rígidas e acessórios de precisão, a sensibilidade de folga da soldagem a laser é administrável.
Análise de custos operacionais
Componente de custo | Soldagem TIG Robótica | Soldagem Robótica a Laser |
Consumíveis — eletrodo | Eletrodo de tungstênio (longa vida, baixo custo) | Nenhum |
Consumíveis — fio de enchimento | Necessário para a maioria das aplicações | Opcional (soldagem autógena possível) |
Gás de proteção | Argônio — consumo contínuo | Argônio ou nitrogênio – menor consumo |
Consumo de energia | Moderado | Moderado a alto (fonte de laser) |
Complexidade de manutenção | Baixo — tecnologia robusta e comprovada | Moderado – fonte de laser e óptica |
Custo de peças de reposição | Baixo | Moderado (lente protetora, bocal) |
Processamento pós-soldagem | Mínimo | Mínimo |
Custo operacional geral | Mais baixo | Moderado |
Avaliação: A soldagem TIG robótica apresenta custos mais baixos de consumíveis e manutenção. No entanto, a maior velocidade da soldagem a laser significa menos horas de máquina por peça – o que reduz a mão de obra e os custos indiretos por unidade. Em grandes volumes de produção, a vantagem da velocidade da soldagem a laser muitas vezes compensa o custo mais elevado de equipamento e manutenção, resultando em um custo total por peça mais baixo.
Investimento em equipamentos
Componente | Estação de soldagem TIG robótica | Sistema robótico de soldagem a laser |
Braço robótico | Semelhante | Semelhante |
Fonte de energia de soldagem/fonte de laser | Inferior (fonte de alimentação TIG) | Superior (fonte de laser de fibra) |
Cabeça / tocha de soldagem | Menor custo | Custo mais alto (cabeça de soldagem automática) |
Sistema de alimentação de arame | Padrão | Padrão |
Sistema de gás de proteção | Fornecimento de argônio padrão | Fornecimento padrão de argônio/nitrogênio |
Gabinete de segurança | Opcional | Recomendado (segurança do laser) |
Investimento total do sistema | Mais baixo | Mais alto |
Avaliação: As estações robóticas de soldagem TIG têm um investimento inicial menor do que os sistemas robóticos de soldagem a laser com especificações robóticas equivalentes. Para fabricantes onde o orçamento é a principal restrição e a velocidade de produção não é crítica, a soldagem TIG oferece um ponto de entrada mais acessível para a automação da soldagem robótica.

Tabela de resumo de comparação completa
Fator | Soldagem TIG Robótica | Soldagem Robótica a Laser | Ganhador |
Aparência da solda | Excelente | Excelente | Empate |
Largura da costura de solda | Wider | Mais estreito | Laser (precisão) |
Entrada de calor | Moderado-alto | Muito baixo | Laser |
Distorção em folha fina | Moderado | Muito baixo | Laser |
Velocidade de soldagem | Moderado | Rápido | Laser |
Faixa de espessura | 0,5 mm – ilimitado | 0,3–8 mm (potência padrão) | TIG (material espesso) |
Tolerância de folga/ajuste | Alto (até 2mm) | Baixo (≤0,5 mm) | TIG |
Versatilidade de materiais | Muito amplo | Largo | TIG |
Custo consumível | Baixo | Moderado | TIG |
Investimento em equipamentos | Mais baixo | Mais alto | TIG |
Produção em lote | Moderado | Alto | Laser |
Adequação de automação | Excelente | Excelente | Empate |
Precisão de fixação necessária | Moderado | Alto | TIG |
Quando escolher a soldagem TIG robótica
A soldagem TIG robótica é a escolha certa quando uma ou mais das seguintes condições se aplicam à sua produção:
1. Suas peças têm qualidade de ajuste variável
Se suas peças forem cortadas, formadas ou fabricadas com tolerâncias que resultem em folgas nas juntas acima de 0,5 mm, a capacidade de ponte de folgas da soldagem TIG é essencial. Tentar soldar a laser peças com encaixe inconsistente resultará em defeitos, retrabalho e frustração.
2. Você solda material espesso (acima de 6–8 mm)
Para aço inoxidável ou alumínio acima de 6–8 mm de espessura, a soldagem robótica a laser com potência padrão atinge seu limite prático. A soldagem TIG pode ser dimensionada para qualquer espessura por meio de técnicas de múltiplas passagens e é o processo estabelecido para fabricação de metal espesso de precisão.
3. Você trabalha com titânio ou ligas especiais
A soldagem TIG é o processo dominante para titânio, Inconel e outras ligas especiais usadas em aplicações aeroespaciais, médicas e de processamento químico. O controle preciso do calor do processo e a excelente cobertura do gás de proteção fazem dele a escolha preferida para esses materiais.
4. O orçamento é a principal restrição
Se o investimento inicial for o principal fator de decisão e a velocidade de produção não for crítica, as estações de soldagem TIG robótica oferecem um custo inicial mais baixo para a automação de soldagem robótica.
5. Suas soldas devem atender a padrões específicos de perfil de solda
Alguns padrões de soldagem e especificações do cliente exigem um perfil específico do cordão de solda – largura, altura do reforço, ângulo de convergência – que é alcançado mais naturalmente com a entrada de calor mais ampla da soldagem TIG e o controle do fio de enchimento.
Quando escolher a soldagem robótica a laser
A soldagem robótica a laser é a escolha certa quando uma ou mais das seguintes condições se aplicam:
1. Você solda chapas metálicas finas (0,3–4 mm) no volume de produção
A combinação de baixa entrada de calor (distorção mínima) e alta velocidade da soldagem a laser a torna o processo ideal para chapas finas na produção em lote. Para equipamentos de cozinha de aço inoxidável, gabinetes elétricos, gabinetes de chapa metálica e aplicações semelhantes, a soldagem robótica a laser oferece melhor qualidade e maior rendimento do que a soldagem TIG.
2. A distorção térmica é uma preocupação crítica de qualidade
Para peças de precisão onde a precisão dimensional após a soldagem é crítica — componentes de paredes finas, montagens com tolerâncias restritas, superfícies externas visíveis — o aporte mínimo de calor da soldagem a laser é uma vantagem decisiva. Menos distorção significa menos complexidade de fixação, menos endireitamento pós-soldagem e melhor rendimento no primeiro passe.
3. Velocidade de produção e rendimento são prioridades competitivas
Se o seu negócio compete em velocidade de entrega ou se o tempo do ciclo de corte é essencial para a economia da sua produção, a vantagem da velocidade da soldagem a laser em materiais finos a médios é diretamente relevante para seus resultados financeiros.
4. Você solda chapa galvanizada, cobre ou latão
A soldagem a laser lida com aço galvanizado, cobre e latão de forma mais eficaz do que a soldagem TIG na maioria dos cenários de produção. O controle preciso de energia do laser gerencia melhor os desafios de refletividade e condutividade térmica desses materiais do que um arco TIG.
5. Você precisa de soldas limpas com pós-processamento mínimo
A soldagem a laser produz cordões de solda limpos e estreitos com o mínimo de respingos, oxidação ou descoloração – reduzindo ou eliminando operações de retificação, polimento e limpeza pós-soldagem. Para fabricantes onde o processamento pós-soldagem é um fator significativo de tempo e custo, esta é uma vantagem operacional significativa.
Correspondência de aplicações: setor por setor
Equipamentos de cozinha e banheiro em aço inoxidável
Material típico: aço inoxidável de 1–3 mm. Tipos de juntas: topo, filete, canto. Requisito de qualidade: aparência limpa, sem descoloração.
Recomendação: Soldagem Robótica a Laser
O material fino, os altos requisitos de aparência e o volume de produção em lote favorecem a soldagem a laser. O DATO DT-HJR de 1500W–2000W é a configuração padrão para esta aplicação. A baixa entrada de calor significa distorção mínima em painéis finos de aço inoxidável, e a costura de solda limpa normalmente não requer polimento pós-soldagem.
Equipamento de processamento de alimentos de precisão em aço inoxidável
Material típico: aço inoxidável 316L de 2–6 mm. Tipos de juntas: rabo, filé. Requisito de qualidade: penetração total, superfície interna lisa, perfil de solda higiênico, possível inspeção de solda.
Recomendação: Soldagem TIG Robótica (estação aberta ou fechada)
Os equipamentos de processamento de alimentos geralmente exigem soldas de penetração total com superfícies internas lisas que atendem aos padrões de design higiênico. O controle preciso do calor da soldagem TIG, a excelente blindagem e a capacidade de produzir soldas de penetração total consistentes em materiais de 2 a 6 mm tornam-no o processo preferido. A configuração da estação de soldagem TIG fechada proporciona um ambiente limpo e controlado, adequado para este nível de qualidade.
Componentes estruturais de liga de alumínio
Material típico: liga de alumínio de 2–6 mm (5052, 6061). Tipos de juntas: topo, filete, junta em T. Requisito de qualidade: integridade estrutural, aparência aceitável.
Recomendação: Soldagem TIG Robótica
A soldagem TIG de alumínio utiliza corrente alternada (CA) para fornecer a ação de limpeza de óxido essencial para soldas de alumínio de qualidade. Para componentes estruturais de alumínio onde a integridade da solda é o principal requisito e a espessura do material é superior a 3 mm, a soldagem TIG robótica é o processo estabelecido. Para chapas finas de alumínio (abaixo de 2 mm) onde a distorção é uma preocupação, a soldagem a laser torna-se competitiva.
Gabinetes de chapa metálica e gabinetes elétricos
Material típico: aço carbono de 1–3 mm e aço inoxidável. Tipos de junta: canto, filete, volta. Requisito de qualidade: aparência consistente, sem queima, produção em lote.
Recomendação: Soldagem Robótica a Laser
A combinação de material fino, produção em lote e requisitos de aparência favorece fortemente a soldagem a laser. O DATO DT-HJR lida com esta aplicação com excelente consistência e velocidade.
Componentes aeroespaciais e de dispositivos médicos
Material típico: Titânio, aço inoxidável 316L, Inconel, 0,3–4 mm. Tipos de juntas: topo, borda. Requisito de qualidade: maior pureza, penetração total, inspeção por raios X ou corante penetrante.
Recomendação: Soldagem TIG Robótica (estação fechada)
Os padrões de soldagem aeroespacial e médica normalmente especificam a soldagem TIG para titânio e materiais de alta liga. A configuração da estação fechada com purga de gás inerte proporciona o ambiente livre de contaminação necessário para essas aplicações. A soldagem a laser pode ser usada para algumas aplicações aeroespaciais, mas a soldagem TIG continua sendo o processo dominante para trabalhos de mais alta especificação.
Letreiros publicitários e produtos metálicos decorativos
Material típico: aço inoxidável de 0,5–2 mm, alumínio, latão. Tipos de juntas: topo, canto, borda. Requisito de qualidade: excelente aparência superficial, sem marcas de retificação.
Recomendação: Soldagem Robótica a Laser
O material fino e a alta exigência de aparência favorecem a soldagem a laser. A costura de solda estreita e limpa com descoloração térmica mínima é ideal para aplicações decorativas visíveis.
A abordagem híbrida: quando usar ambas
Alguns fabricantes operam soldagem robótica TIG e robótica a laser na mesma instalação – usando cada processo para as aplicações que melhor atendem:
Soldagem a laser para linhas de produção de chapas finas onde velocidade e baixa distorção são prioridades
Soldagem TIG para materiais mais espessos, ligas especiais ou aplicações que exigem capacidade de ponte de folga
Esta abordagem híbrida é cada vez mais comum em instalações de fabricação de metais de precisão e representa uma estratégia de processo madura que maximiza os pontos fortes de ambas as tecnologias.
Soluções de soldagem robótica da DATO
A DATO oferece automação de soldagem robótica em ambos os tipos de processos:
Soldagem robótica a laser: Máquina robótica de soldagem a laser DT -HJR - robô colaborativo de 6 eixos, cabeçote de soldagem a laser automático, fonte de laser de fibra de 1000W–3000W, sistema de alimentação de fio. Adequado para aço inoxidável, aço carbono, liga de alumínio, chapa galvanizada e outros metais. Disponível com gabinete de segurança opcional, purificador de fumaça, sistema de limpeza de pistola e sistema de corte de fio.
Estações de soldagem TIG robótica (arco de argônio): As estações de soldagem TIG robótica DATO estão disponíveis em configurações abertas e fechadas , combinando um braço robótico com uma fonte de energia de soldagem TIG profissional, fornecimento de gás argônio, unidade de alimentação de fio e sistema de controle. A configuração fechada adiciona um invólucro de proteção completo com extração de fumos integrada — adequada para oficinas que exigem padrões rigorosos de segurança, meio ambiente e controle de qualidade.
Não tem certeza de qual processo se adapta à sua aplicação? A equipe de engenharia da DATO oferece consultoria gratuita de processos e testes de amostras de soldagem em materiais fornecidos pelo cliente. Compartilhe seu tipo de material, espessura, projeto de junta, requisitos de qualidade e volume de produção — e nós recomendaremos o processo de soldagem e a configuração do sistema corretos para suas necessidades específicas.
Leitura relacionada:
Soldagem a laser por robô industrial versus soldagem por robô colaborativa: o que é certo para sua fábrica?
Como uma máquina robótica de solda a laser se paga - ROI, produtividade e análise de custo real
Máquina robótica de solda a laser: o guia completo do comprador para fabricantes (2026)
Resumo: o guia de decisão de uma página
Sua situação | Escolha soldagem TIG robótica | Escolha soldagem robótica a laser |
Espessura do material | Acima de 6 mm ou multipassagem necessária | Folha fina a média de 0,3–6 mm |
Qualidade de ajuste das juntas | Variável, folgas de até 2 mm | Ajuste consistente e justo (≤0,5 mm) |
Material primário | Titânio, ligas especiais, SS/Al espesso | Aço inoxidável, aço carbono, galvanizado, cobre |
Sensibilidade à distorção | Moderado | Alta – chapa fina, peças de precisão |
Prioridade de velocidade de produção | Moderado | Alto rendimento de produção em lote |
Orçamento | Preferencialmente menor investimento inicial | Maior investimento, menor custo por peça em volume |
Indústria | Processamento de alimentos, aeroespacial, médico, fabricação pesada | Equipamentos de cozinha, chapas metálicas, gabinetes, publicidade |
Processamento pós-soldagem | Aceitável | Minimize o lixamento e o polimento |
Solução DATO | Estação de soldagem TIG robótica (aberta ou fechada) |

Perguntas frequentes
Q1: A soldagem TIG é melhor do que a soldagem a laser para aço inoxidável?
Depende da aplicação. Para aço inoxidável fino (0,5–4 mm) na produção em lote, onde a velocidade e a baixa distorção são prioridades, a soldagem robótica a laser normalmente oferece melhores resultados. Para aço inoxidável mais espesso (acima de 6 mm), soldas de grau alimentício com penetração total ou aplicações que exigem capacidade de ponte de folga, a soldagem TIG robótica costuma ser a melhor escolha. Muitos fabricantes utilizam ambos os processos para diferentes linhas de produtos.
Q2: A soldagem a laser pode substituir completamente a soldagem TIG?
Para muitas aplicações de chapas finas – equipamentos de cozinha, gabinetes, fabricação de chapas metálicas – a soldagem a laser substituiu em grande parte a soldagem TIG em instalações de produção modernas. No entanto, para materiais espessos, titânio, ligas especiais e aplicações que exigem capacidade de ponte de folga, a soldagem TIG continua sendo o processo preferido ou requerido. Uma substituição completa não é realista para todas as aplicações.
Q3: Qual processo produz uma aparência de solda mais limpa?
Ambos os processos produzem excelente aparência de solda quando configurados corretamente. A soldagem a laser produz um cordão de solda mais estreito com menos descoloração térmica, o que é preferido para aplicações decorativas visíveis. A soldagem TIG produz um perfil de solda um pouco mais largo e mais preenchido, preferido para algumas aplicações estruturais e de qualidade alimentar.
Q4: Qual é a diferença no consumo de gás argônio entre a soldagem TIG e a laser?
A soldagem TIG requer proteção contínua de argônio tanto da poça de fusão quanto do eletrodo de tungstênio – normalmente 8–15 L/min durante a soldagem. A soldagem a laser usa argônio ou nitrogênio como gás de proteção em vazões mais baixas (normalmente 5–10 L/min) e somente durante a passagem real da soldagem. Para produção de alto volume, o menor consumo de gás da soldagem a laser é uma vantagem significativa em termos de custo operacional.
Q5: A estação de soldagem TIG robótica da DATO pode soldar alumínio?
Sim. As estações robóticas de soldagem TIG da DATO suportam soldagem de alumínio usando soldagem TIG AC (corrente alternada), que fornece a ação de limpeza de óxido essencial para soldas de alumínio de qualidade. A configuração específica — fonte de energia TIG CA/CC, eletrodo tipo tungstênio, mistura de gás de proteção — é selecionada com base na liga de alumínio e na espessura.
Q6: Qual é a diferença entre as configurações da estação de soldagem TIG aberta e fechada da DATO?
A configuração aberta proporciona acesso mais fácil para carga e descarga de peças grandes ou irregulares, sendo adequada para oficinas com boa ventilação e requisitos de segurança padrão. A configuração fechada adiciona um invólucro de proteção completo com extração de fumos integrada e intertravamentos de segurança — proporcionando melhor proteção ao operador, ambiente de trabalho mais limpo e conformidade com padrões ambientais e de segurança mais rígidos. Ambas as configurações estão disponíveis com as mesmas opções de robô e fonte de energia de soldagem.
Q7: A DATO pode fornecer amostras de soldagem para soldagem TIG e a laser antes de eu decidir?
Sim. A DATO oferece testes gratuitos de amostras de soldagem para ambos os tipos de processo. Forneça seus requisitos de material, espessura, projeto de junta e qualidade, e a equipe da DATO produzirá amostras de soldas para ajudá-lo a comparar o desempenho do processo em sua aplicação específica antes de tomar uma decisão de compra. Entre em contato com a DATO aqui para agendar seu teste de amostra grátis.
Pronto para encontrar o processo de soldagem certo para sua aplicação de metal de precisão?
Explore a máquina robótica de soldagem a laser DATO DT-HJR Solicite um teste de amostra de soldagem grátis - TIG ou Laser Obtenha uma consulta de processo gratuita da equipe de engenharia da DATO Veja todas as soluções de soldagem a laser DATO
Shandong Dato Machinery Co., Ltd. — Líder da indústria de laser desde 2007 info@datolaser.com | WhatsApp: +86-193-5317-3156 | www.datolaser.com
Blogs relacionados
-
 Em 2026, os fabricantes de chapas metálicas estão sob crescente pressão para produzir mais rapidamente, manter melhor qualidade, controlar os custos de mão-de-obra e responder de forma mais eficiente aos pedidos personalizados. À medida que a concorrência continua a crescer tanto nos mercados nacionais como globais, os fabricantes procuram formas práticas de melhorarGuia do comprador
-
 Para muitos fabricantes, as maiores decisões sobre equipamentos não são apenas sobre o que comprar, mas também quando comprar. Em 2026, setembro se destaca como um dos meses mais práticos e estratégicos para as fábricas atualizarem os equipamentos de produção, melhorarem a capacidade de automação e se prepararem para o crescimento futuro.Guia do comprador
-
 Escolher o equipamento certo é uma das decisões mais importantes que um fabricante pode tomar em 2026. Esteja sua fábrica atualizando uma linha de soldagem, expandindo a capacidade de fabricação de chapas metálicas ou planejando um projeto de automação mais amplo, selecionar a máquina correta afeta a eficiência da produção, prGuia do comprador
-
 Em 2026, mais fabricantes estão investindo em dobradeiras CNC, dobradeiras de chapas metálicas e outros equipamentos de fabricação de metal para melhorar a precisão, aumentar a produção e construir linhas de produção mais eficientes.Blogue
