


Soldagem robótica a laser vs MIG vs TIG: a comparação completa de métodos de soldagem para fabricantes


Índice
Você já sabe soldar. A questão é se o método que você usa hoje ainda será o método certo para sua produção amanhã. Este guia oferece uma comparação honesta e baseada em dados de soldagem robótica a laser, soldagem MIG/MAG e soldagem TIG — em todas as dimensões que são importantes para um fabricante de produção.
A escolha de um método de soldagem é uma das decisões mais importantes em uma operação de fabricação. Afeta a velocidade de produção, as necessidades de mão de obra, a qualidade da solda, os custos de consumíveis, a utilização do espaço físico e, em última análise, a sua competitividade no mercado. Acertar — ou reconhecer quando é hora de mudar — pode ser a diferença entre uma operação próspera e uma que está lentamente perdendo terreno para concorrentes mais eficientes.
Este guia compara três métodos de soldagem: soldagem robótica a laser de fibra (conforme fornecido pela máquina automática de soldagem a laser DATO DT-HJR ), soldagem MIG/MAG (o método de soldagem industrial mais amplamente utilizado em todo o mundo) e soldagem TIG (o padrão de precisão para soldagem manual de alta qualidade). Examinamos cada método em 10 dimensões críticas — para que você possa tomar uma decisão totalmente informada sobre qual abordagem é a certa para seus requisitos de produção específicos.

Compreendendo os três métodos
Antes de compará-los, uma breve descrição de cada método estabelece a linha de base:
Soldagem robótica a laser de fibra
A soldagem a laser de fibra usa um feixe concentrado de luz laser – fornecido através de uma fibra óptica – para gerar o calor necessário para fundir o metal. Na soldagem robótica a laser, esse processo é automatizado por um braço robótico programável que segue caminhos de soldagem precisos e repetíveis. O DATO DT-HJR combina um robô colaborativo de 6 eixos, fonte de laser de fibra (1000W–3000W), cabeçote de soldagem automático, sistema de alimentação de arame e sistema de controle inteligente em uma única estação de trabalho integrada.
Princípio fundamental: Energia laser concentrada + automação robótica = soldagem rápida, consistente, com baixo aporte de calor e pós-processamento mínimo.
Soldagem MIG/MAG (Gás Inerte Metálico / Gás Metal Ativo)
A soldagem MIG/MAG utiliza um eletrodo de arame consumível alimentado continuamente e um gás de proteção para criar a solda. É o método de soldagem industrial dominante em todo o mundo – amplamente utilizado devido à sua versatilidade, custo relativamente baixo do equipamento e ao grande número de operadores treinados disponíveis na maioria dos mercados.
Princípio fundamental: Alimentação contínua do arame + calor do arco + gás de proteção = soldagem versátil e amplamente acessível com velocidade e qualidade moderadas.
Soldagem TIG (Gás Inerte Tungstênio / GTAW)
A soldagem TIG utiliza um eletrodo de tungstênio não consumível para criar o arco, com material de enchimento adicionado manualmente pelo operador. É o método padrão para soldagem de precisão e alta qualidade – especialmente em aço inoxidável, alumínio e outros materiais onde a aparência da solda e a qualidade metalúrgica são críticas.
Princípio fundamental: Eletrodo de tungstênio não consumível + adição de enchimento manual + gás inerte = mais alta qualidade de solda manual, velocidade mais lenta, maior exigência de habilidade.
A comparação de 10 dimensões
Dimensão 1: Velocidade de soldagem
A velocidade é a diferença de desempenho mais imediatamente visível entre esses três métodos — e a diferença é substancial.
Método | Velocidade típica de soldagem | Vantagem de velocidade |
Soldagem Robótica a Laser | Até 120 mm/s (até 10× mais rápido que manual) | ✅✅✅ Mais alto |
Soldagem MIG/MAG | Normalmente 5–15 mm/s (manual) | ✅ Moderado |
Soldagem TIG | Normalmente 2–8 mm/s (manual) | ❌ Mais lento |
O DATO DT-HJR atinge velocidades de soldagem de até 120 mm/s — em comparação com velocidades MIG manuais típicas de 5–15 mm/s e velocidades TIG de 2–8 mm/s. Esta não é uma melhoria marginal. Para uma operação de produção que solda as mesmas peças repetidamente, esse diferencial de velocidade se traduz diretamente em um rendimento dramaticamente maior com o mesmo espaço físico e investimento de capital.
Impacto prático: um fabricante que atualmente produz 100 unidades por turno com soldagem MIG manual poderia produzir de 400 a 800 unidades por turno com soldagem robótica a laser nas mesmas peças — sem aumentar espaço, sem contratar soldadores adicionais e com qualidade mais consistente em cada unidade.
Para uma análise detalhada de como essa vantagem de velocidade se traduz em retorno financeiro, consulte nosso guia: ROI da máquina de solda a laser robótica: como calcular o retorno do investimento
Dimensão 2: Qualidade e Aparência da Solda
A qualidade da solda abrange vários fatores: aparência da costura, consistência de penetração, tamanho da zona afetada pelo calor (HAZ), nível de distorção, respingos e requisitos de processamento pós-soldagem.
Fator de Qualidade | Soldagem Robótica a Laser | Soldagem MIG/MAG | Soldagem TIG |
Aparência da costura | Excelente – suave, consistente, brilhante | Variável — depende da habilidade do operador | Excelente – quando realizado por operador qualificado |
Consistência de Penetração | Muito alto — repetibilidade robótica | Variável — dependente do operador | Alto – mas lento e dependente de habilidade |
Zona Afetada pelo Calor (HAZ) | Estreito – energia laser concentrada | Mais amplo – o calor do arco se espalha ainda mais | Processo estreito - mas mais lento |
Distorção/deformação | Baixo – entrada mínima de calor | Moderado – maior entrada de calor | Baixo - mas muito lento |
Nível de respingos | Muito baixo | Moderado a alto | Muito baixo |
Retificação pós-soldagem necessária | Muitas vezes não é obrigatório | Frequentemente necessário | Raramente necessário |
Consistência em toda a produção | Muito alto — repetibilidade robótica | Variável — a fadiga do operador afeta a qualidade | Variável – altamente dependente de habilidade |
Visão principal: A soldagem robótica a laser combina a qualidade da aparência da soldagem TIG com a velocidade da produção automatizada — e supera ambos os métodos manuais em termos de consistência em toda a produção. A primeira solda e a décima milésima solda parecem idênticas. Com a soldagem manual, a qualidade varia inevitavelmente de acordo com a fadiga, a atenção e o nível de habilidade do operador.
Para os fabricantes que produzem componentes visíveis de aço inoxidável – equipamentos de cozinha, louças sanitárias, trabalhos em metal decorativo – a capacidade de obter cordões de solda limpos e brilhantes que não exigem retificação pós-soldagem é uma vantagem competitiva e de custo significativa. Saiba mais sobre a linha de máquinas de solda a laser DATO e a qualidade de solda alcançável em diferentes materiais e aplicações.
Dimensão 3: Entrada de calor e distorção de material
O gerenciamento de calor é fundamental na fabricação de metal. A entrada excessiva de calor causa distorção, empenamento, descoloração e alterações metalúrgicas na zona afetada pelo calor – tudo isso agrega custos por meio de retrabalho, endireitamento ou rejeição.
A soldagem robótica a laser fornece energia altamente concentrada para uma área muito pequena, com velocidades de deslocamento extremamente rápidas. Esta combinação produz uma solda estreita e profunda com mínima propagação de calor no material circundante. O resultado é baixa distorção – particularmente importante para chapas finas de metal, aço inoxidável e componentes de alumínio onde a sensibilidade ao calor é alta.
A soldagem MIG/MAG produz uma zona afetada pelo calor mais ampla devido ao processo de soldagem a arco. Em velocidades de produção típicas, a entrada de calor é significativamente maior do que a soldagem a laser — levando a uma maior distorção, especialmente em materiais mais finos. Gerenciar a distorção na soldagem MIG geralmente requer fixação, pré-distorção ou endireitamento pós-soldagem – tudo isso acrescenta custo e tempo.
A soldagem TIG também produz uma zona afetada pelo calor relativamente estreita em comparação com a MIG, e soldadores TIG qualificados podem controlar cuidadosamente a entrada de calor. No entanto, a baixa velocidade de deslocamento significa que a entrada total de calor por unidade de comprimento de solda ainda é maior do que a soldagem a laser – e o processo depende inteiramente da habilidade do operador para gerenciamento de calor.
Veredicto: Para materiais sensíveis ao calor e aplicações onde a distorção deve ser minimizada, a soldagem robótica a laser oferece a melhor combinação de baixa entrada de calor e velocidade de produção. Esta é uma das razões pelas quais a soldagem a laser se tornou o padrão para a fabricação de aço inoxidável de precisão.
Dimensão 4: Requisitos Laborais e Dependência de Competências
A escassez global de soldadores qualificados é um dos desafios operacionais mais significativos que os fabricantes enfrentam atualmente. Os três métodos de soldagem possuem perfis de mão de obra muito diferentes.
Fator Trabalhista | Soldagem Robótica a Laser | Soldagem MIG/MAG | Soldagem TIG |
Nível de habilidade necessário | Baixo–Médio (operador + programador) | Médio (soldador treinado) | Alto (soldador TIG qualificado) |
Tempo de treinamento para operação produtiva | Dias a semanas | Semanas a meses | Meses a anos |
Dependência de Operador Individual | Baixo – o robô mantém a consistência | Alta — a qualidade varia de acordo com a operadora | Muito Alta – qualidade totalmente dependente do operador |
Custo de mão de obra por solda | Baixo — um operador pode supervisionar vários ciclos | Médio – um soldador por estação | Alto – processo lento, alto prêmio de habilidade |
Impacto da fadiga do operador | Nenhum — o desempenho do robô é constante | Significativo – a qualidade diminui em turnos longos | Muito significativo – o trabalho de precisão é altamente sensível à fadiga |
Disponibilidade no mercado de trabalho | Operadores padrão treináveis rapidamente | Moderado – soldadores MIG treinados disponíveis | Limitado – soldadores TIG qualificados cada vez mais escassos |
A dimensão trabalhista é onde a soldagem robótica a laser oferece sua vantagem mais transformadora para muitos fabricantes. A escassez de soldadores qualificados é real, crescente e não mostra sinais de reversão. A soldagem robótica a laser aborda diretamente esse desafio – substituindo a dependência de soldadores qualificados, escassos e caros, por um sistema que qualquer operador treinado pode operar.
Para uma análise detalhada de como a escassez de soldadores qualificados está afetando os fabricantes e como a soldagem robótica a laser fornece uma solução estrutural, consulte: Não é possível encontrar soldadores qualificados? Veja como a soldagem robótica a laser resolve sua crise trabalhista
Dimensão 5: Custos de Consumíveis
Os custos de consumíveis acumulam-se em milhões de soldas e representam um componente significativo do custo operacional total. Os três métodos têm perfis de consumíveis significativamente diferentes.
Consumíveis para soldagem MIG/MAG:
Pontas de contato (substituição frequente — um dos consumíveis de maior frequência na fabricação)
Revestimentos de arame (substituição periódica)
Difusores e bicos (substituição periódica)
Arame de soldagem (maior consumo por metro de solda devido a perdas por respingos – normalmente 10–15% do arame é perdido como respingos)
Gás de proteção
Spray anti-respingos (frequentemente usado para reduzir o entupimento do bico)
Discos de desbaste e abrasivos (para remoção de respingos pós-soldagem e acabamento de costura)
Consumíveis para soldagem TIG:
Eletrodos de tungstênio (substituição/afiação periódica)
Haste de enchimento (adição manual — consumo mais variável do que métodos de alimentação de arame)
Gás de proteção (taxas de fluxo mais altas que MIG em muitas aplicações)
Pinças, corpos de pinças e tampas traseiras (substituição periódica)
Consumíveis para soldagem robótica a laser:
Arame de solda (menor consumo por metro de solda — menos desperdício de respingos)
Bicos e pontas de proteção (substituição menos frequente do que pontas de contato MIG, especialmente com limpeza automática de pistola)
Lentes protetoras (inspeção e substituição periódica)
Água de resfriamento (substituição periódica e de baixo custo)
Gás de proteção
Veredicto: A soldagem robótica a laser tem o perfil de custo de consumível mais baixo dos três métodos na maioria das aplicações de produção. A eliminação de pontas de contato, revestimentos e spray anti-respingos, combinada com menor desperdício de fio devido à redução de respingos, produz economias significativas que aumentam em produções de alto volume.
Para obter uma análise completa dos custos de consumíveis de soldagem a laser e requisitos de manutenção, consulte: Custo de manutenção e vida útil da máquina de solda a laser robótica: o guia completo
Dimensão 6: Requisitos de Processamento Pós-Soldagem
O processamento pós-soldagem – retificação, polimento, limpeza e endireitamento – é um custo oculto que muitos fabricantes subestimam significativamente ao comparar métodos de soldagem. Consome mão de obra, consumíveis, espaço físico e tempo que de outra forma poderia ser gasto na produção produtiva.
Soldagem robótica a laser: Para muitas aplicações em aço inoxidável, aço carbono e chapas galvanizadas, o DATO DT-HJR produz cordões de solda que não requerem retificação pós-soldagem . A entrada de calor concentrada produz costuras suaves e consistentes com respingos mínimos – eliminando totalmente a etapa de retificação em aplicações adequadas. Esta é uma das vantagens de custo mais significativas – e mais frequentemente subestimadas – da soldagem a laser.
Soldagem MIG/MAG: A retificação pós-soldagem é frequentemente necessária para remover respingos, suavizar o cordão de solda e obter uma aparência de superfície aceitável – especialmente para soldas visíveis em produtos acabados. O custo do trabalho de retificação, dos discos de retificação e do tempo necessário aumenta substancialmente o custo real por solda em muitas aplicações MIG.
Soldagem TIG: A soldagem TIG produz soldas limpas com respingos mínimos, e o lixamento pós-soldagem é necessário com menos frequência do que com MIG. No entanto, a baixa velocidade de soldagem significa que mesmo sem retificação, o custo de mão de obra por metro de solda é alto.
Veredicto: A eliminação do retificação pós-soldagem em aplicações de soldagem a laser é uma vantagem de custo significativa que é fácil de ignorar ao comparar métodos de soldagem por solda. Quando o custo total do processamento pós-soldagem é incluído, o argumento econômico para a soldagem a laser se fortalece consideravelmente.
Dimensão 7: Compatibilidade de material e espessura
Nenhum método de soldagem é universalmente superior para todos os materiais e espessuras. Compreender o perfil de compatibilidade de cada método é essencial para avaliar a adequação aos seus requisitos específicos de produção.
Material / Espessura | Soldagem Robótica a Laser | Soldagem MIG/MAG | Soldagem TIG |
Aço Carbono (fino, <3mm) | ✅ Excelente | ✅Bom | ✅Bom |
Aço carbono (médio, 3–8 mm) | ✅ Excelente (até 8mm a 3000W) | ✅ Excelente | ✅ Bom (lento) |
Aço Carbono (pesado, >8mm) | ⚠️ Limitado (requer alta potência) | ✅ Adequado | ✅ Adequado (lento) |
Aço inoxidável (todas as espessuras) | ✅ Excelente | ✅Bom | ✅ Excelente |
Alumínio (fino, <3mm) | ✅ Bom (requer energia apropriada) | ✅Bom | ✅Bom |
Alumínio (médio, 3–6 mm) | ✅ Bom (2.000 W – 3.000 W) | ✅Bom | ✅Bom |
Chapa Galvanizada | ✅Bom | ✅Bom | ⚠️ Desafiador |
Cobre | ✅ Adequado | ⚠️ Desafiador | ✅Bom |
Juntas metálicas diferentes | ✅Boa capacidade | ⚠️ Limitado | ✅Bom |
Placa muito pesada (>10mm) | ❌ Não recomendado | ✅ Adequado | ✅ Adequado |
O DT-HJR suporta aço inoxidável, aço carbono, chapa galvanizada, liga de alumínio, ferro e outros metais adequados – cobrindo toda a gama de materiais de fabricação industrial padrão. Para soldagem de chapas muito pesadas acima de 8–10 mm, os métodos tradicionais de soldagem a arco permanecem mais apropriados.
Para dados detalhados de capacidade de soldagem específica do material em todos os níveis de potência, consulte: 1000W, 1500W, 2000W ou 3000W: Como escolher a potência certa para sua máquina de solda a laser
Dimensão 8: Potencial de Automação e Escalabilidade
A capacidade de automatizar e dimensionar a produção é cada vez mais crítica para os fabricantes que competem nos mercados globais. Os três métodos de soldagem possuem perfis de automação fundamentalmente diferentes.
A soldagem robótica a laser é inerentemente projetada para automação. O robô colaborativo de 6 eixos do DATO DT-HJR , o sistema de controle inteligente e os caminhos de soldagem programáveis fazem dele uma plataforma de automação nativa. Vários programas podem ser armazenados e recuperados instantaneamente para diferentes tipos de peças. O sistema pode ser integrado a uma automação mais ampla da linha de produção. Um operador pode supervisionar várias máquinas simultaneamente. Aumentar a produção significa adicionar máquinas – e não contratar soldadores mais qualificados.
A soldagem MIG/MAG pode ser automatizada – a soldagem MIG robótica é amplamente utilizada na fabricação automotiva, por exemplo. No entanto, o MIG robótico requer uma manutenção mais complexa da tocha (substituição da ponta de contato, gerenciamento anti-respingos, substituição do revestimento) do que a soldagem robótica a laser, e a consistência da qualidade da solda do MIG robótico é geralmente menor do que a do laser robótico para trabalhos de costura fina. O MIG manual não é escalonável sem aumentar proporcionalmente o número de funcionários.
A soldagem TIG é extremamente difícil de automatizar de forma eficaz para aplicações de produção em geral. O processo requer ajuste manual contínuo do comprimento do arco, ângulo da haste de enchimento e velocidade de deslocamento – tornando-o altamente resistente à automação robótica, exceto em aplicações altamente especializadas e rigorosamente controladas. Aumentar a produção TIG significa contratar soldadores TIG mais qualificados – uma proposta cada vez mais difícil e cara.
Veredicto: Para fabricantes com um objetivo estratégico de aumentar a automação, reduzir a dependência de mão de obra e dimensionar a produção sem crescimento proporcional do número de funcionários, a soldagem a laser robótica é o único método dos três que está nativamente alinhado com esse objetivo.
Para obter um guia passo a passo para integrar a soldagem robótica a laser em sua linha de produção, consulte: Como integrar uma máquina robótica de soldagem a laser em sua linha de produção
Dimensão 9: Investimento em Equipamentos e Custo Operacional
A comparação dos custos de investimento e operacionais exige a análise do quadro completo – e não apenas o preço de compra do equipamento.
Fator de custo | Soldagem Robótica a Laser | Soldagem MIG/MAG | Soldagem TIG |
Preço de compra do equipamento | Maior adiantamento | Menor adiantamento | Inicial baixo-médio |
Instalação e configuração | Moderado (preparação do local, jogos) | Baixo | Baixo |
Custo de consumíveis (por metro de solda) | Baixo | Médio-Alto | Médio |
Custo de mão de obra (por unidade produzida) | Baixo | Médio | Alto |
Custo de processamento pós-solda | Baixo (geralmente zero) | Médio-Alto | Baixo |
Custo de energia | Moderado | Moderado | Baixo–Moderado |
Custo de manutenção | Baixo | Médio | Baixo |
Rendimento (unidades por turno) | Muito alto | Médio | Baixo |
Custo por Unidade Produzida | Baixo (no volume) | Médio | Alto |
TCO de 5 anos no volume de produção | ✅ Mais baixo | Médio | Mais alto |
O padrão é consistente: a soldagem robótica a laser exige um investimento inicial mais alto em equipamentos, mas um custo menor por unidade produzida em qualquer volume de produção significativo. O ponto de cruzamento — onde o investimento em soldagem a laser é compensado por meio de custos operacionais mais baixos — normalmente ocorre dentro de 12 a 24 meses para fabricantes com volume de produção suficiente.
Para os fabricantes que atualmente pagam salários premium por soldadores TIG qualificados, ou que administram grandes equipes de soldadores MIG para cumprir as metas de produção, a economia nos custos de mão de obra, por si só, muitas vezes justifica o investimento em soldagem a laser no primeiro ano.
Para obter uma estrutura de cálculo de ROI detalhada específica para seu volume de produção e custos atuais de soldagem, consulte: ROI de máquina de solda a laser robótica: como calcular seu retorno sobre o investimento
Dimensão 10: Ajuste da Aplicação – Quando Cada Método Vence
Nenhum método de soldagem é a resposta certa para cada aplicação. Aqui está uma avaliação honesta de quando cada método é realmente a melhor escolha:
A soldagem robótica a laser é a melhor escolha quando:
Você solda as mesmas peças repetidamente na produção em lote
A aparência e a consistência da solda são importantes (costuras visíveis, produtos acabados)
Você está lutando com a disponibilidade ou custo de um soldador qualificado
Você precisa aumentar a produtividade sem aumentar proporcionalmente o número de funcionários
Seus materiais estão na faixa de 0,5–8 mm para carbono/aço inoxidável ou 0,5–6 mm para alumínio
A eliminação da retificação pós-soldagem proporcionaria economias de custos significativas
Você tem um objetivo estratégico de automação e escalabilidade de produção
A soldagem MIG/MAG continua sendo a melhor escolha quando:
Você solda chapas muito pesadas (acima de 8–10 mm) onde a potência do laser é insuficiente
Sua produção é altamente variada, com muitos tipos de peças diferentes e volumes muito baixos de cada
Você precisa de flexibilidade máxima para configurações de juntas não padronizadas
Seu orçamento de capital não suporta o investimento em soldagem a laser neste momento
Você solda ao ar livre ou em ambientes onde os gabinetes de segurança do laser são impraticáveis
A soldagem TIG continua sendo a melhor escolha quando:
Você precisa da mais alta qualidade de solda em componentes estruturais críticos ou que suportam pressão
Você solda metais exóticos ou altamente reativos (titânio, Inconel) onde os parâmetros do laser são complexos
O volume de produção é muito baixo e a complexidade das peças é muito alta
Você precisa de flexibilidade máxima para fabricação personalizada única
A automação não é uma meta e operadores qualificados estão disponíveis e são acessíveis
A decisão de mudança: quando é a hora de mudar de MIG ou TIG para Laser?
Para os fabricantes que atualmente utilizam soldadura MIG ou TIG, a decisão de mudar para a soldadura robótica a laser não se trata de abandonar um método que funciona – trata-se de reconhecer quando está disponível um método melhor que proporcionará resultados mensuravelmente melhores para a sua situação de produção específica.
Fortes indicadores de que é hora de considerar a soldagem robótica a laser:
O volume de produção cresceu a tal ponto que a soldagem manual é um gargalo — você está recusando pedidos ou fazendo horas extras excessivas porque sua capacidade de soldagem não consegue acompanhar a demanda.
A disponibilidade de soldadores qualificados é um problema persistente – você está regularmente com falta de pessoal, pagando salários premium para soldadores qualificados ou enfrentando inconsistência de qualidade porque não consegue encontrar e manter o nível de habilidade necessário.
A retificação pós-soldagem representa um custo significativo – você tem uma operação de retificação dedicada que consome mão de obra, consumíveis e espaço que poderia ser eliminado com a soldagem a laser.
A consistência da qualidade da solda é um problema do cliente — você está recebendo reclamações de qualidade ou gerenciando altas taxas de retrabalho porque a qualidade da soldagem manual varia entre operadores e entre turnos.
Um concorrente automatizou sua soldagem — e agora é capaz de oferecer entrega mais rápida, preços mais baixos ou qualidade mais consistente do que sua operação manual pode igualar.
Você está planejando uma expansão de produção – e a questão é se deve contratar mais soldadores ou investir em automação que escale sem crescimento proporcional do número de funcionários.
Se dois ou mais destes indicadores se aplicarem à sua operação, a economia da soldagem robótica a laser quase certamente justifica uma avaliação séria.
Como o DATO ajuda você a tomar a decisão certa
Na DATO , entendemos que mudar de método de soldagem é uma decisão significativa — e não encaramos isso como um exercício de vendas. Nosso objetivo é ajudá-lo a determinar se a soldagem robótica a laser é realmente a escolha certa para sua situação específica de produção e, se for, garantir que sua transição seja tranquila e bem-sucedida.
Consulta pré-venda gratuita Compartilhe seu método atual de soldagem, materiais, espessuras, volumes de produção e principais desafios com a equipe de engenharia da DATO. Nós lhe daremos uma avaliação honesta sobre se o DT-HJR é a opção certa – incluindo uma discussão franca sobre quaisquer aplicações onde seu método atual continua sendo a melhor escolha.
Teste de amostra de solda grátis Antes de você se comprometer com qualquer compra, a DATO produzirá amostras de solda grátis em seus materiais reais - para que você possa comparar a qualidade da solda a laser com sua saída MIG ou TIG atual com seus próprios olhos, em suas próprias peças.
Gama completa de produtos para atender a cada necessidade A linha de máquinas de solda a laser da DATO inclui o sistema robótico DT-HJR para automação de produção em lote, o soldador a laser portátil DT-HJ para soldagem manual flexível e a máquina DT 3 em 1 para operações que precisam de soldagem, limpeza e corte em um sistema. Seja qual for o seu perfil de produção, existe uma solução DATO projetada para isso.
Mais de 18 anos de experiência em implantação global Com mais de 500 funcionários, mais de 120 engenheiros de P&D e implantações em fabricação de chapas metálicas, equipamentos de cozinha, transporte ferroviário, construção, publicidade e fabricação de máquinas, a DATO tem a experiência de aplicação para fornecer uma recomendação em que você pode confiar.
Resumo: A comparação completa num piscar de olhos
Dimensão | Soldagem Robótica a Laser | Soldagem MIG/MAG | Soldagem TIG |
Velocidade de soldagem | ✅✅✅ Mais rápido | ✅✅ Moderado | ✅ Mais lento |
Aparência da solda | ✅✅✅ Excelente e consistente | ✅✅ Variável | ✅✅✅ Excelente (depende da habilidade) |
Entrada de calor/distorção | ✅✅✅ Menor | ✅ Superior | ✅✅ Baixo-Médio |
Habilidade trabalhista necessária | ✅✅✅ Baixo | ✅✅ Médio | ✅ Alto |
Custo consumível | ✅✅✅ Menor | ✅✅ Médio | ✅✅ Médio |
Processamento Pós-Soldagem | ✅✅✅ Muitas vezes nenhum | ✅ Frequentemente necessário | ✅✅ Raramente necessário |
Potencial de automação | ✅✅✅ Nativo | ✅✅ Possível | ✅ Muito difícil |
Faixa de materiais | ✅✅ Largo (0,5–8 mm) | ✅✅✅ Mais largo | ✅✅ Largo |
Custo inicial do equipamento | ✅ Superior | ✅✅✅ Inferior | ✅✅ Baixo-Médio |
Custo por unidade (em volume) | ✅✅✅ Menor | ✅✅ Médio | ✅ Mais alto |
Melhor para | Produção em lote, automação, soldas visíveis de qualidade crítica | Chapa grossa, produção variada, soldagem em campo | Precisão única, metais exóticos, estrutura crítica |

Perguntas frequentes (FAQ)
Q1: A soldagem a laser é mais forte do que a soldagem MIG ou TIG?
A soldagem a laser produz soldas com excelentes propriedades mecânicas — comparáveis ou melhores que MIG e TIG na maioria das aplicações industriais padrão. A estreita zona afetada pelo calor e a baixa distorção da soldagem a laser podem, na verdade, melhorar a integridade da junta em materiais sensíveis ao calor. Para aplicações estruturais com requisitos de certificação específicos, a resistência da solda deve ser validada por meio de testes em materiais e configurações de juntas específicos.
Q2: A soldagem a laser pode substituir inteiramente a soldagem MIG em minha fábrica?
Para a maioria da fabricação de chapas metálicas, equipamentos de cozinha, fabricação de produtos de aço inoxidável e aplicações semelhantes – sim, a soldagem robótica a laser pode substituir a soldagem MIG na produção em lote de peças repetidas. Para soldagem de chapas muito pesadas (acima de 8–10 mm) ou fabricação única altamente variada, o MIG mantém vantagens. A equipe da DATO pode avaliar seu mix de produção específico e aconselhar sobre quais aplicações são mais adequadas para soldagem a laser.
Q3: A soldagem a laser é adequada para alumínio?
Sim. O DATO DT-HJR solda ligas de alumínio de até 1mm (1000W), 2mm (1500W), 3mm (2000W) e 6mm (3000W). O alumínio requer mais energia do que o carbono ou o aço inoxidável da mesma espessura devido à sua alta condutividade térmica – mas a soldagem a laser é adequada para o alumínio na configuração de energia apropriada.
Q4: Como a soldagem a laser se compara ao MIG para aço inoxidável?
A soldagem a laser é geralmente superior ao MIG para aço inoxidável em aplicações de produção. Produz costuras mais limpas com menos descoloração por calor, menos respingos, zonas mais estreitas afetadas pelo calor e muitas vezes elimina o desbaste pós-soldagem – todas vantagens significativas para produtos de aço inoxidável onde a aparência e a higiene são importantes. É por isso que a soldagem a laser se tornou o padrão para a fabricação de equipamentos de cozinha, louças sanitárias e equipamentos de processamento de alimentos.
Q5: Qual é o volume mínimo de produção que justifica a soldagem robótica a laser?
Não existe um mínimo universal – depende dos custos atuais de soldagem, das taxas de mão de obra e do valor das melhorias de qualidade e velocidade. Como orientação geral, os fabricantes que soldam as mesmas peças em lotes de mais de 50 unidades por dia normalmente consideram que a economia da soldagem robótica a laser é atraente. A equipe da DATO pode ajudá-lo a calcular o período de retorno específico para seu volume de produção e estrutura de custos.
Q6: Posso usar o DT-HJR tanto para soldagem a laser quanto para outros processos?
O DT-HJR é um sistema robótico de soldagem a laser dedicado. A linha de produtos da DATO também inclui a máquina DT 3 em 1 — que combina soldagem a laser, limpeza a laser e corte a laser simples em um sistema — para operações que necessitam de capacidade multiprocesso. A escolha certa depende dos seus requisitos específicos de produção.
Q7: Quanto tempo leva para mudar da soldagem MIG para a soldagem a laser na produção?
Com o planejamento adequado, a maioria dos fabricantes alcança uma operação produtiva de soldagem robótica a laser dentro de 4 a 8 semanas após a entrega da máquina – incluindo instalação, programação de peças iniciais, treinamento do operador e aumento da produção. A equipe de suporte 24 horas por dia, 7 dias por semana e os materiais de treinamento abrangentes da DATO são projetados especificamente para tornar essa transição o mais rápida e tranquila possível.
Q8: A DATO oferece soldagem a laser portátil e robótica?
Sim. da DATO A linha de máquinas de solda a laser inclui o soldador a laser portátil DT-HJ para aplicações flexíveis de soldagem manual - ideal para trabalhos de reparo, pequenos lotes e peças variadas onde a automação robótica não é necessária. Muitos fabricantes operam sistemas de soldagem a laser manuais e robóticos para diferentes partes de seu mix de produção.
Pronto para ver como a soldagem robótica a laser se compara em suas peças e materiais específicos?
Solicite um teste gratuito de amostra de solda — compare o laser com o seu método atual Obtenha uma consulta gratuita sobre método de soldagem com a equipe de engenharia da DATO Explore a linha completa de máquinas de soldagem a laser DATO Saiba mais sobre a DATO — mais de 18 anos de fabricação global de laser
Shandong Dato Machinery Co., Ltd. — Líder da indústria de laser desde 2007 info@datolaser.com | WhatsApp: + 19353173156 | 86-www.datolaser.com
Blogs relacionados
-
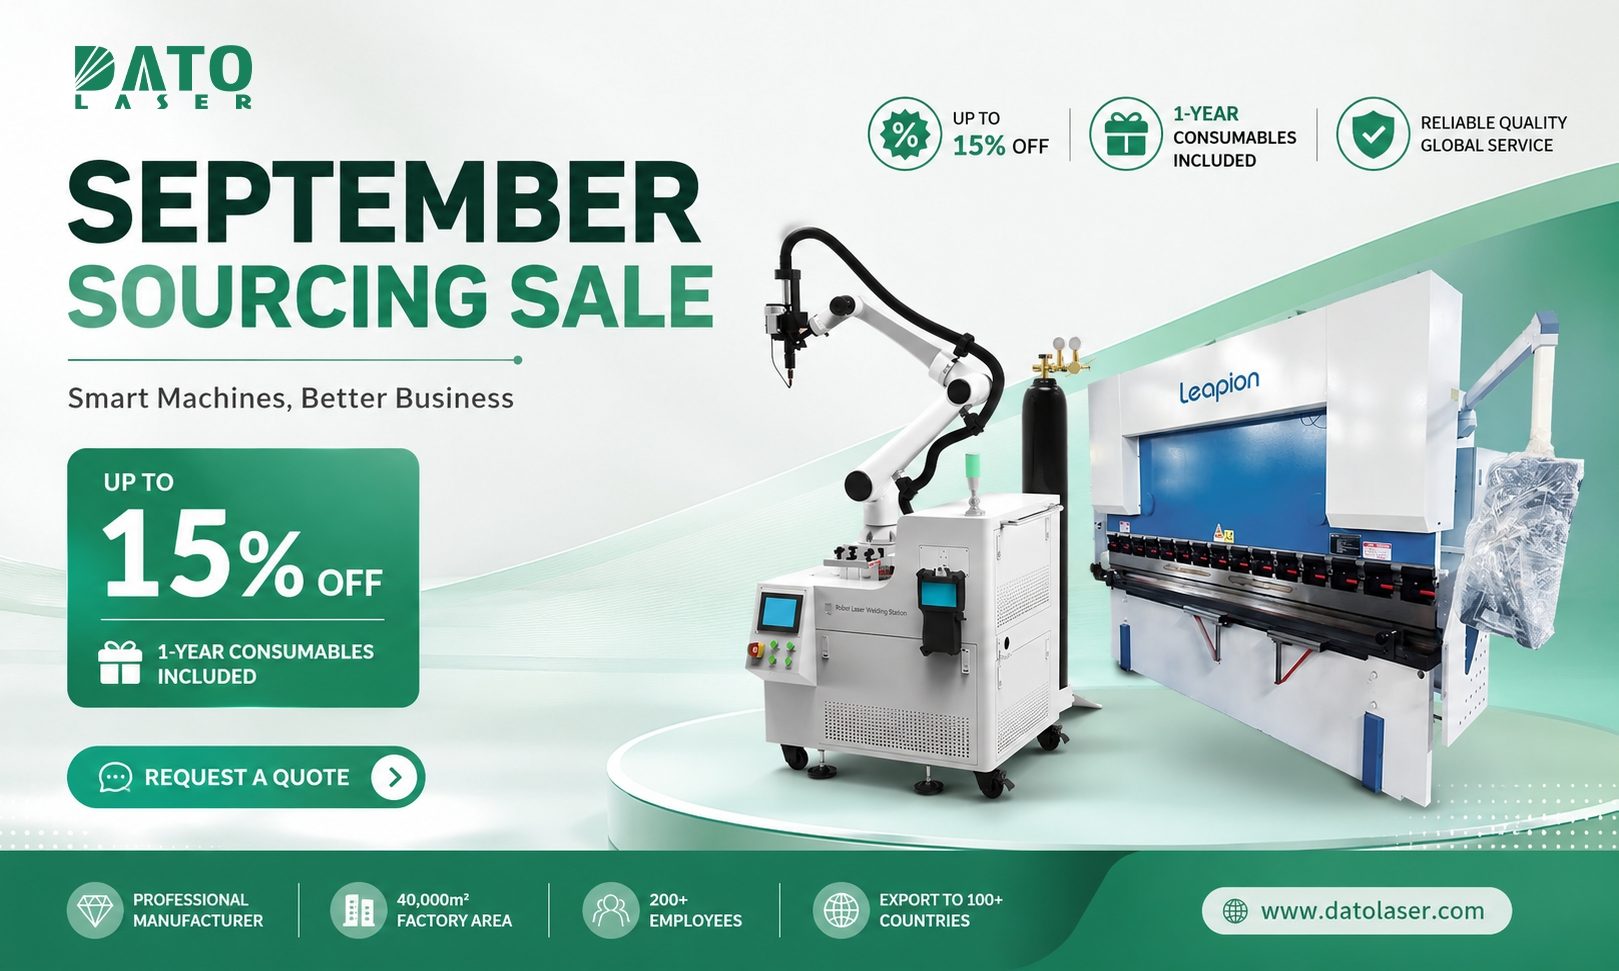 DATO LASER lança venda de fornecimento em setembro com até 15% de descontoA DATO LASER tem o orgulho de anunciar sua venda de fornecimento em setembro, ocorrendo durante o período do New Trade Festival. Esta promoção por tempo limitado oferece aos clientes até 15% de desconto em sistemas de soldagem a laser selecionados e dobradeiras CNC, juntamente comGuia do comprador
-
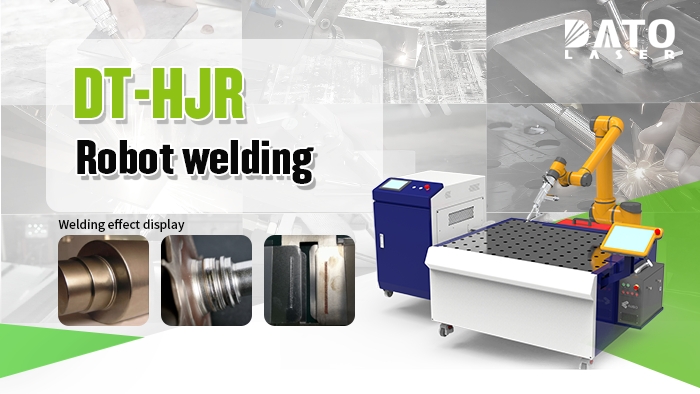
 Escolher um sistema de soldagem robótica não é simplesmente uma escolha entre uma marca de robô e outra. A solução certa depende do tamanho da peça, peso, tipo de solda, volume do lote, frequência de troca, espaço disponível e nível de automação necessário.Guia do comprador
-
 Tipos de posicionadores de soldagem para soldagem robótica a laser: como escolher o correto para suas peças A maioria dos compradores gasta um tempo considerável selecionando o braço robótico e a fonte de laser certos para sua estação de trabalho de soldagem robótica. Muito menos dão a mesma atenção ao posicionador – o componente que segura, ou sejaGuia do comprador
- Ao configurar um sistema robótico de soldagem a laser, a marca do robô colaborativo é uma das decisões mais importantes que você tomará — e uma das menos diretas. Tanto Aubo quanto Elite são fabricantes chineses de cobots estabelecidos com capacidade de engenharia genuína e crescimento internacionalGuia do comprador
